מסגרת החלון, צינור ההשקיה בגינה ואפילו חלק מהחטיפים שבארון חולקים משהו מפתיע: אפשר לייצר אותם באמצעות אקסטרוזיה. השם אולי נשמע כמו מושג שמיועד למהנדסים, אבל הרעיון שמאחוריו פשוט למדי. מעבירים חומר דרך פתח בעל צורה מוגדרת, ומקבלים מוצר שהצורה שלו נקבעת בהתאם. איך אותו עיקרון עובד גם עם אלומיניום וגם עם פלסטיק ומזון? המשיכו לקרוא וגלו מה קורה בתוך המכונה, אילו מוצרים נוצרים בתהליך ומה היתרונות והמגבלות שלו.
מה זה אקסטרוזיה במילים פשוטות?
אקסטרוזיה, שנקראת בעברית שיחול, היא תהליך שבו דוחפים חומר דרך פתח מעוצב הנמצא בכלי שנקרא דיזה או תבנית. הפתח קובע את חתך המוצר שיוצא ממנו. דרך נוחה לדמיין את העיקרון היא שקית זילוף: מחליפים את הפייה, ואותו חומר מקבל צורה אחרת.
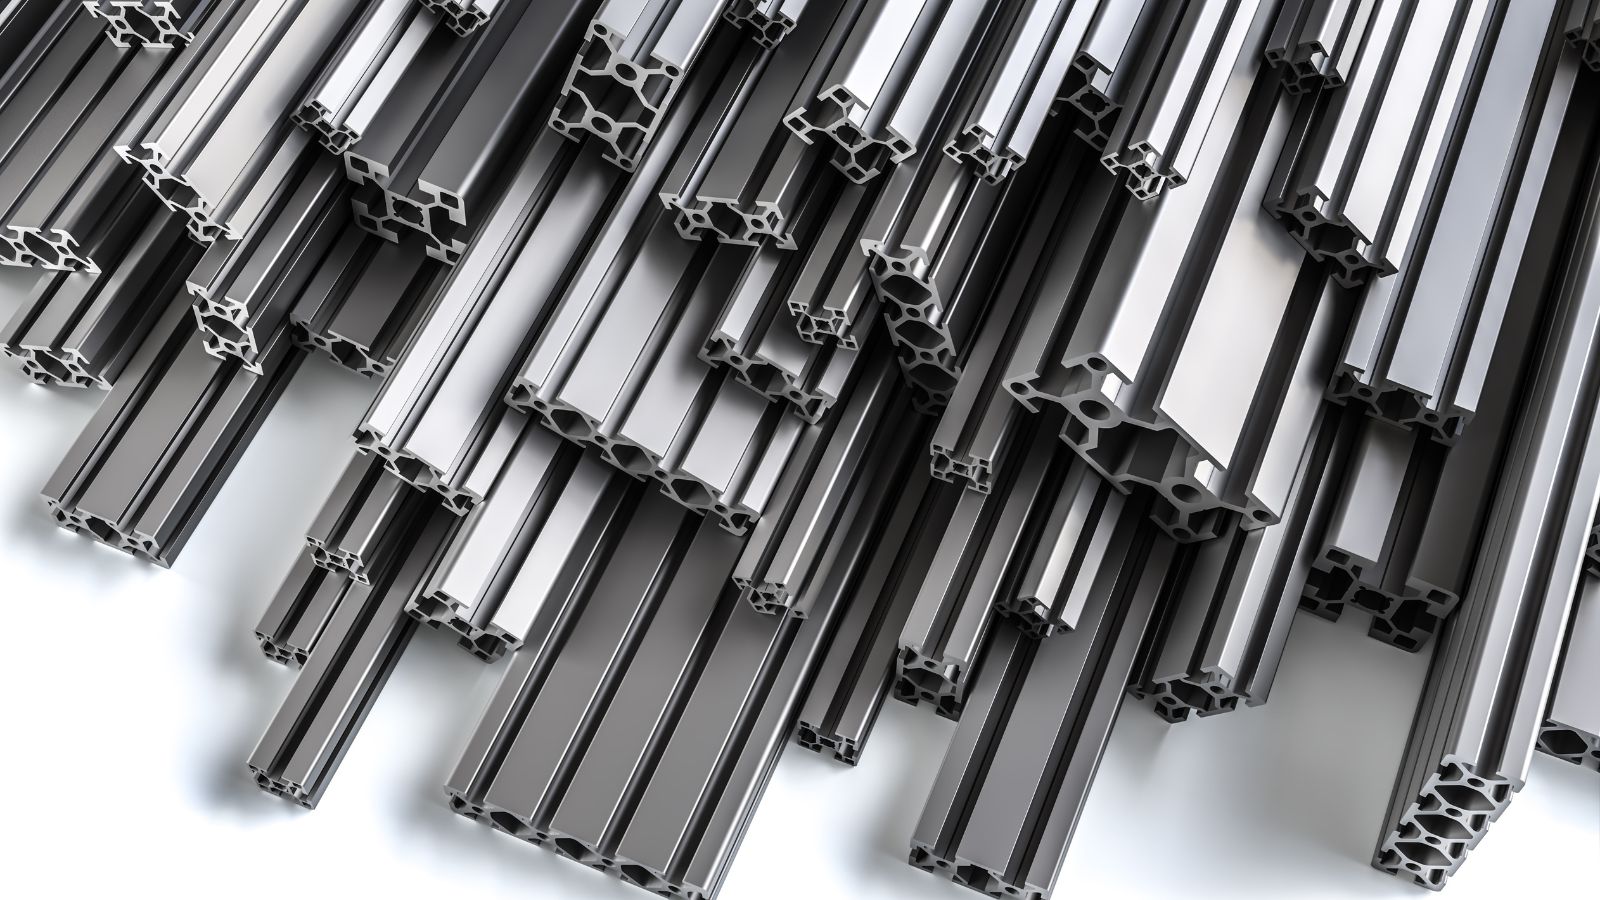
בתעשייה, כמובן, משתמשים במכונות שמסוגלות להפעיל לחץ ולשלוט בטמפרטורה ובקצב העבודה. כך אפשר לייצר צינורות, מוטות ופרופילים בעלי חתך אחיד לאורך המוצר. חלק מהחתכים פשוטים, ואחרים כוללים תעלות, מחיצות וחללים פנימיים.
עם זאת, לא כל חומר מתנהג באותה דרך. סוג המכונה ותנאי העבודה צריכים להתאים לחומר הגלם ולתוצאה המבוקשת.
איך עובד תהליך האקסטרוזיה?
בפלסטיק: מחממים, מעבירים דרך תבנית ומקררים
בתהליך נפוץ של שיחול פלסטיק, מזינים גרגירים לתוך מכונה שבה בורג מסתובב בתוך גליל מחומם. החימום והעבודה המכנית מסייעים להתכת החומר, והבורג מקדם אותו לעבר התבנית.
אחרי היציאה, המוצר עובר קירור וייצוב של המידות. בהמשך אפשר לחתוך אותו לאורך הרצוי או לגלול אותו, בהתאם למוצר. בצינורות, למשל, חשוב לשלוט בקוטר ובעובי הדופן, ולא רק לקבל צורה שנראית עגולה מבחוץ. קווי ייצור כאלה משלבים ציוד שיחול, קירור, משיכה וחיתוך.
במתכות: מעצבים באמצעות לחץ
בשיחול אלומיניום מקובל לחמם גוש חומר ולדחוף אותו באמצעות מכבש דרך תבנית פלדה. האלומיניום נעשה נוח יותר לעיצוב בעקבות החימום, אך אינו צריך להפוך לנוזל כמו ביציקה. לאחר היציאה מהתבנית, הפרופיל עובר קירור ושלבי המשך בהתאם לדרישות.
כשבוחנים תהליך אקסטרוזיה מתכות לצורך ייצור חלק מסוים, חשוב להתאים את סוג המתכת, צורת החתך ותנאי העבודה לשימוש המתוכנן. פרופיל למסגרת חלון ופרופיל לרכיב תעשייתי עשויים להציב דרישות שונות לגמרי.
בורג יחיד או בורג כפול: מה ההבדל?
בורג יחיד ליישומי שיחול רבים
מכונה עם בורג יחיד משמשת במגוון קווי ייצור של מוצרי פלסטיק. הבורג מקדם את החומר ומסייע להכין אותו למעבר דרך התבנית. זו תצורה מקובלת, אבל ההתאמה שלה תלויה גם בחומר, בכמות ובתכונות שרוצים להשיג.
לכן, לא בוחרים מכונה רק לפי מספר הברגים. גם מבנה הבורג, מערכת החימום והציוד שממשיך את התהליך משפיעים על התוצאה.
בורג כפול לערבוב ולעיבוד תערובות
במכונות בעלות שני ברגים ניתן להשיג ערבוב יעיל של חומר הגלם עם תוספים, צבעים או חומרי חיזוק. תצורות מתאימות מאפשרות גם פינוי גזים ולחות ועיבוד של תערובות מורכבות. זו אחת הסיבות לשימוש בהן בהכנת תרכובות פלסטיק וביישומי מיחזור.
לא כל מכונה בעלת שני ברגים פועלת באותו אופן. כיוון הסיבוב ומבנה הברגים נבחרים לפי המשימה, כך שאין תצורה אחת שהיא תמיד הטובה ביותר.
מהי קו־אקסטרוזיה?
קו־אקסטרוזיה היא שיחול משותף של כמה זרמי חומר, המתחברים למוצר אחד. בייצור פלסטיק משתמשים בשיטה, בין היתר, כדי ליצור יריעות ומוצרים בעלי כמה שכבות. כל שכבה יכולה לתרום תכונה אחרת, למשל חוזק, יכולת אטימה או חסימה של מעבר גזים.
אפשר לחשוב על כך כמו על בגד המורכב מכמה שכבות, שלכל אחת תפקיד משלה. במקום לצפות מחומר אחד לעשות הכול, משלבים חומרים שמתאימים למשימות שונות.
בחלק מהיישומים אפשר לשלב חומר ממוחזר בשכבה מסוימת, אבל הדבר תלוי בדרישות המוצר. עצם האפשרות לייצר כמה שכבות אינה אומרת שכל שילוב יהיה מתאים או שקל יהיה למחזר אותו בהמשך.
אילו חומרים ומוצרים אפשר לייצר בשיחול?
אלומיניום הוא דוגמה מוכרת, בעיקר בזכות פרופילים למסגרות ולמערכות בנייה. בין אם מתכננים חלון קטן למטבח או ויטרינת ענק שפונה לגינה, אפשר להתאים את חתך הפרופיל לדרישות המערכת. תכנון התבנית מאפשר ליצור גם צורות מורכבות יחסית, עם תעלות וחללים פנימיים.
בתחום הפלסטיק, השיחול משמש לייצור צינורות, יריעות ופרופילים. חומרי גלם כמו פוליאתילן, פוליפרופילן ו־PVC נבחרים בהתאם לתכונות הנדרשות מהמוצר.
גם בתעשיית המזון משתמשים באקסטרוזיה לייצור סוגים מסוימים של דגני בוקר וחטיפים. בחלק מהתהליכים משלבים ערבוב, חימום ועיצוב, ובאחרים הדגש הוא על יצירת הצורה. לא כל מוצר עובר אותו טיפול, ולא כל מזון משוחל יוצא תפוח ופריך.
היתרונות והמגבלות שכדאי להכיר
היתרון הבולט של השיחול הוא האפשרות לייצר מוצרים ארוכים בעלי חתך אחיד. בקווי פלסטיק רבים הייצור רציף, בעוד שבשיחול מתכות במכבש עובדים בדרך כלל עם גושי חומר המוזנים בזה אחר זה.
התהליך יכול גם לצמצם את הצורך להסיר חומר כדי להגיע לצורה הרצויה. עם זאת, לעיתים עדיין נדרשים חיתוך, קידוח, עיבוד מדויק או גימור.
המגבלה המרכזית בשיחול פרופילים רגיל היא החתך הקבוע. כשצריך חלק שצורתו משתנה מאוד לאורכו, ייתכן שיידרש עיבוד נוסף או תהליך אחר. גם הכדאיות הכלכלית תלויה בכמות, במורכבות התבנית ובזמן ההכנה, ולכן סדרה קטנה אינה בהכרח זולה לייצור.
לסיכום: עיקרון פשוט עם הרבה אפשרויות
אקסטרוזיה מחברת בין רעיון בסיסי למגוון רחב של מוצרים: דוחפים חומר דרך פתח מעוצב ומקבלים צורה שימושית. ההבדל בין צינור, פרופיל וחטיף מתחיל בחומר הגלם ובתנאי העבודה. כשמתאימים אותם נכון למוצר, השיחול יכול להיות פתרון יעיל ומדויק לצורכי הייצור.
שאלות נפוצות על אקסטרוזיה
מה ההבדל בין אקסטרוזיה להזרקת פלסטיק?
בהזרקה ממלאים חלל של תבנית ומייצרים חלקים נפרדים במחזורים. בשיחול דוחפים חומר דרך פתח, לרוב ליצירת מוצר מתמשך בעל חתך קבוע.
האם תמיד חייבים לחמם את החומר?
לא. קיימים תהליכי שיחול חמים וקרים. הבחירה תלויה בחומר, בצורה המבוקשת ובתכונות שהמוצר צריך לקבל.
האם המוצר מוכן לשימוש מיד אחרי השיחול?
לא בהכרח. בהתאם לחומר ולייעוד, ייתכנו שלבי קירור, חיתוך, טיפול תרמי, עיבוד נוסף או גימור.
האם התהליך מתאים לכמויות קטנות?
לפעמים כן, במיוחד כשכבר קיימת תבנית מתאימה. כדאי לבדוק את עלות ההכנה והייצור הכוללת לפני שמחליטים.
